
Hybrid-Köder — ein ABS-Kopf, aufspritzzugeschnitten oder verklebt mit einem Weich-PVC-Körper — fallen im Feld auf eine vorhersehbare Art aus: die Verbindung. Nicht der Lack, nicht das Laufbild. Die Verbindung. Die Ursache sind fast immer Spritzguss-Eigenspannungen. Wer sie kontrolliert, trennt einen Köder, der eine Hechtsaison übersteht, von einem, der in der Packung reißt.
Wo die Spannung herkommt
Wenn schmelzflüssiges ABS in eine kalte Kavität um ein Insert (Weichkörper oder Connector) gepresst wird, frieren die Außenlagen ein, während der Kern noch nachverdichtet. Die erstarrte Haut wird geschert, die Molekülketten bleiben gereckt. Diese gespeicherte Energie wartet auf einen Auslöser — Kälte, Zahnaufprall oder einfach Zeit — und entlädt sich als Riss exakt entlang der Insert-Linie.
Drei Stellschrauben bei jeder neuen Form
- Balance Mass-/Werkzeugtemperatur. Ein heißeres Werkzeug kostet Zykluszeit, verringert aber den Erstarrungsgradienten — der größte Spannungshebel überhaupt. Wir starten im oberen Drittel der Sorte und gehen runter, bis Grat auftritt, dann einen Schritt zurück.
- Mehrstufige Einspritzgeschwindigkeit. Schnell durch Dünne Bereiche, langsam über die Insert-Linie, schnell beim Nachdruck. So wird das Insert nicht seitlich verdrängt — der klassische „Zeugenriss" einen Millimeter neben der Bondlinie verschwindet.
- Nachdruckprofil. Konstanter Nachdruck friert Spannung ein. Wir staffeln ihn gateseitig ab, damit das Teil relaxiert statt sich zu verspannen.
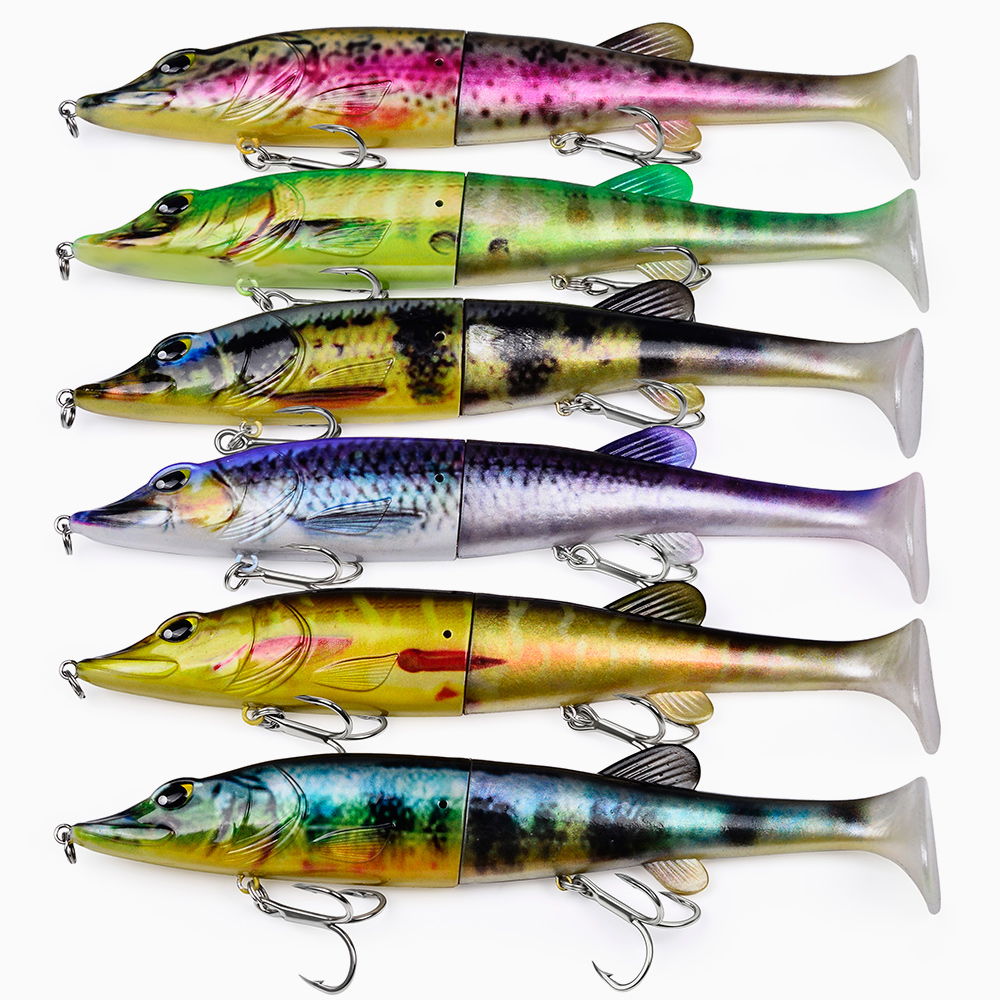
Weich auf hart bonden: Die Oberfläche entscheidet
Wo der Weichkörper am Kopf haftet, behandeln wir die Insert-Oberfläche und spritzen eine kompatible TPE-Übergangsschicht, statt PVC auf nacktes ABS zu zwingen. Die Verbundfestigkeit wird chargenweise im 90°-Schälversuch geprüft. Der Standard ist simpel: Der Weichkörper muss reißen, bevor die Verbindung aufgibt.
Chargen-QS, die Spannungen findet, bevor Kunden sie finden
Jede Charge: 4 Stunden Raumdwell, dann Kälteschocktest (−15 °C, 2 Stunden, Fall auf Hartholz) und Schwimmtest bei Arbeitsschnelle. Ein verspanntes Teil, das die Formung übersteht, reißt hier — in unserem Testbecken, nicht in der Hand des Kunden. Erst danach wird lackiert und verpackt.
Schicken Sie uns Ihren härtesten Hybrid
Dieser Prozess läuft täglich auf unseren OEM/ODM-Linien — ab 100 Stück Testauftrag. Schicken Sie Zeichnungen, ein Muster oder einfach das Problem: Direkt zum Fabrikteam →


Kommentare (0)
No comments yet. Landed a fish on this lure? Tell us where and how.